


Consulta de productos
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *

Elementos calefactores de inmersión industriales: densidad de vatios, materiales y prevención de fallos
Sep 23,2026
Guía de selección de calentadores de banda cerámica: densidad de vatios, tamaño y límites de temperatura
Sep 16,2026
Termopar tipo B: rango de alta temperatura, precisión y guía de selección
Sep 09,2026En una planta procesadora de alimentos en el Medio Oeste, un calentador de brida de repuesto en un tanque de agua caliente de 6000 litros falló después de 11 semanas. La unidad entregaba 36 kW desde una brida de 12 pulgadas, lo que significaba una densidad de vatios cercana a los 38 W/cm². En agua con una dureza de 180 ppm, esa especificación forma una fina capa de incrustaciones de calcio y la temperatura de la vaina supera los 400 °C incluso cuando el agua se encuentra a 82 °C.
Un elemento calefactor de inmersión industrial es un calentador de resistencia construido para sumergirse directamente en un líquido o gas. Nunca está diseñado para irradiar calor al aire libre; transfiere energía a través de una funda metálica al medio circundante. La vida útil se decide menos por la calidad de la bobina que por tres opciones de especificaciones realizadas antes de emitir la orden de compra: densidad de vatios, estilo de montaje y metalurgia de la funda.
La densidad de vatios (potencia total dividida por la superficie calentada de la funda, expresada en W/cm²) es el primer número que debe fijar un ingeniero. Controla la velocidad de calentamiento y la temperatura de la funda y, por tanto, la vida útil del elemento.
La funda siempre se calienta más que el líquido que la toca. A medida que aumenta la densidad de vatios, esa brecha se amplía y todos los mecanismos de degradación se aceleran: los depósitos de cal se depositan más rápido, el petróleo se carboniza y el ataque de cloruro se vuelve más agresivo. Los límites de densidad de vatios pertenecen al líquido, no al catálogo.
Densidad de vatios máxima práctica por medio de calentamiento (W/cm²)
Un elemento de 38 W/cm² en agua sin gas no es "más potente": es una fuente de calor que supera la capacidad del líquido para disipar el calor. La ebullición local crea una capa de vapor, las incrustaciones se adhieren a la superficie caliente y el elemento no se abre.
| Medio | Máximo recomendado | Modo de falla cuando se excede |
| agua, agitada | 20-23 W/cm² | Incrustación de incrustaciones y vapor |
| agua, todavía | 8-12 W/cm² | Ebullición local, depósito de sarro. |
| aceite termico | 5-8W/cm² | Coquización y quemado de la vaina |
| Soluciones cáusticas | 10-15 W/cm² | Fisuración por corrosión bajo tensión |
Para los tanques que necesitan más potencia total sin llevar la densidad de potencia a la zona de peligro, la respuesta es una superficie más calentada, no una funda más caliente. Un calentador de brida de alta potencia distribuye la carga a través de un haz más grande y mantiene cada tubo dentro de su rango seguro.
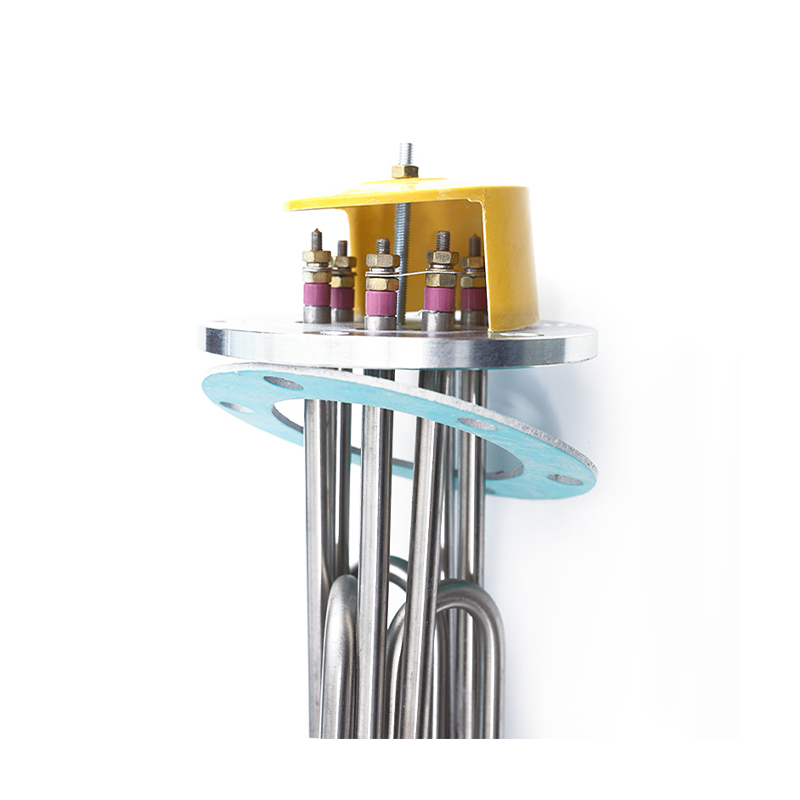 Calentador de brida de alta potencia para tanques grandes Este calentador de inmersión montado en brida distribuye una alta potencia a través de un gran haz de tubos, manteniendo la densidad del calor segura para procesos que necesitan más de 10 kW. Ver producto →
La segunda decisión es mecánica: cómo se fija el elemento al recipiente. Dos diseños dominan: calentadores de inmersión de brida para tanques grandes y calentadores de tapón roscado para recipientes pequeños, y la elección está controlada por el volumen del recipiente, la construcción de las paredes y el acceso para mantenimiento.
Se prefiere un montaje con brida cuando se debe tirar del paquete para limpiarlo, el tanque tiene una boquilla adecuada o el proceso funciona por encima de 10 kW. La brida soporta el peso del paquete y la junta sella el recipiente a la presión de funcionamiento. Para instalaciones al aire libre o de lavado, especifique un calentador de brida impermeable completamente sumergido para que la caja de conexiones permanezca seca.
 Calentador de inmersión con brida para montaje en recipiente Un diseño de brida duradero con materiales resistentes a la corrosión se adapta a tanques con boquillas o áreas de lavado a juego, lo que garantiza un funcionamiento sellado confiable. Ver producto →
Los calentadores roscados son los predeterminados para tambores, tanques de mezcla y refuerzos de tuberías de menos de aproximadamente 15 kW. La conexión roscada se atornilla directamente en un medio acoplamiento, lo que reduce el costo de instalación y sella de manera confiable en servicio de baja presión.
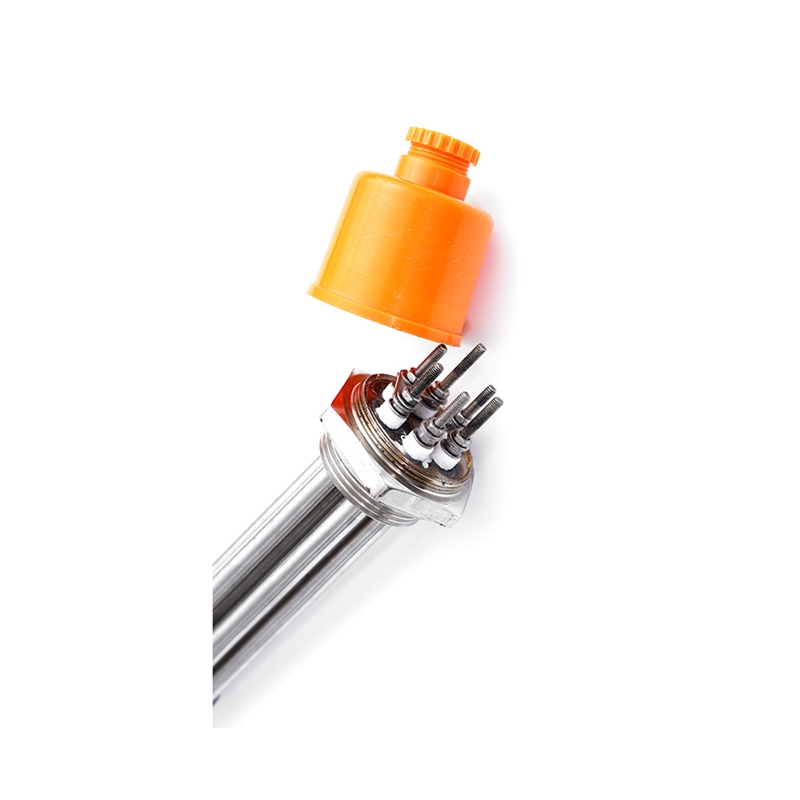 Calentador de inmersión de rosca hexagonal para recipientes pequeños El estilo de tapón roscado se adapta a tambores y tanques de mezcla de menos de 15 kW, y ofrece una instalación sencilla, un montaje estable y un sellado confiable de baja presión. Ver producto →
La funda es el único material en contacto con el líquido del proceso. Él, no el cable de resistencia, establece el límite de corrosión y la temperatura de funcionamiento máxima permitida del conjunto completo.
| Líquido o proceso | Material de la funda | Temperatura máxima de la funda |
| agua neutra | acero inoxidable 304 | 400°C |
| Agua con cloruros | Acero inoxidable 316 / 316L | 400°C |
| aceite termico | acero inoxidable 304 or copper | 400°C |
| Baños cáusticos/alcalinos | Incoloy 800 | 650°C |
| Ácidos orgánicos suaves | Cobre o Incoloy 840 | 650°C |
Un error frecuente en el campo es actualizar el acero inoxidable 304 a 316 para obtener resistencia al cloruro manteniendo la misma densidad de vatios. El cambio de aleación ayuda a la corrosión, no a las incrustaciones. Las vainas de cobre transfieren bien el calor, pero fallan rápidamente en ácidos diluidos y no están permitidas en muchas plantas alimenticias.
La mayoría de las fallas prematuras de los elementos de inmersión se deben a fallas en las condiciones de funcionamiento, no a defectos de fabricación. Una revisión de los elementos fallidos en plantas alimentarias, químicas y petroleras muestra tres causas que dominan cada lote.
La prevención comienza en la especificación. Conecte un corte de bajo nivel de líquido al contactor del calentador para que el elemento no pueda energizarse por debajo de la línea de inmersión mínima y verifique el torque de los terminales en cada ciclo de mantenimiento. Debido a que los mismos errores de cálculo se repiten en todas las industrias, la Parámetros de selección para un elemento calefactor de inmersión industrial. Debe compararse con las condiciones reales de funcionamiento antes de realizar el pedido.
El dimensionamiento comienza a partir de la demanda de calor del proceso, no del volumen del tanque. El atajo común (un kilovatio eleva 10 litros de agua en aproximadamente 11 °C por hora) ignora la temperatura inicial, el tiempo de calentamiento permitido y la pérdida continua de calor de las paredes del recipiente.
La consistencia en la fabricación también es importante. Xinghua Yading Electric Heating Element Co., Ltd. (Yading), un proveedor con una producción anual declarada superior a 500.000 elementos, mantiene un espesor de pared uniforme y una calidad terminal en todos los lotes. Una planta que revisa su configuración de calentamiento por inmersión puede iniciar una revisión de especificaciones con la fábrica a través del pagina de contacto .
Para agua limpia en circulación, 20-23 W/cm² es el máximo práctico. Sin circulación, manténgase entre 8 y 12 W/cm². El aceite térmico debe permanecer a 5-8 W/cm² para evitar la coquización. El agua dura reduce todos los límites.
No con la misma densidad de vatios y ajustes de control. Un elemento seguro a 20 W/cm² en agua carbonizará el aceite porque la película de aceite no puede disipar el calor lo suficientemente rápido. Si un tanque cambia de producto, vuelva a calcular el límite de densidad de vatios para el nuevo líquido.
Reduzca la densidad de vatios, agregue circulación o agitación y programe una descalcificación regular. Conecte un corte por bajo nivel de líquido al contactor para que el elemento no pueda funcionar en seco durante la reducción del tanque.
Con la densidad de vatios correcta, una funda compatible y un funcionamiento completamente sumergido, los elementos de acero inoxidable en agua tratada suelen durar de tres a seis años. Los elementos en servicio de incrustación o coquización rara vez pasan de uno a dos años. Las inspecciones semestrales son una práctica habitual.
Guía de selección de calentadores de banda cerámica: densidad de vatios, tamaño y límites de temperatura
Sep 16,2026
No previous article
Jan 01,1970Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *


